


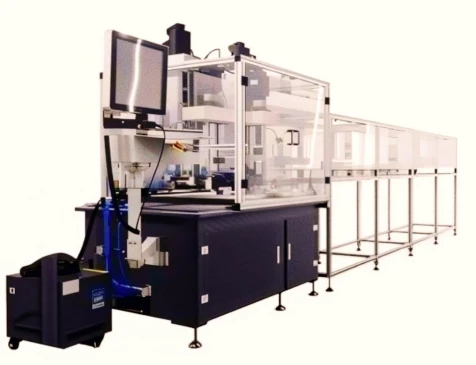
Funktionsprinzip
1. Mithilfe eines computergesteuerten Servoantriebs kann dieses System verschiedene vertikal gewickelte Spulen mit Dicken von 0,2 mm bis 6,0 mm und Breiten von 1,0 mm bis 10 mm (mit Drahtquerschnitten von bis zu 30 mm²) herstellen.
2. Für das mechanische Debuggen von Produkten mit unterschiedlichen Spezifikationen ist nur der Austausch der Form erforderlich. Die Dual-{2}}Kopfmaschine arbeitet unabhängig und ermöglicht eine Verschiebung nach vorne-nach hinten und eine Feinabstimmung-, was die Arbeit der Debugging-Ingenieure erleichtert, die Debugging-Geschwindigkeit effektiv verbessert, Debugging-Verluste reduziert und den Wicklungsbereich der Spulen erweitert.
3. Mehrstationenbetrieb, der die automatische Bildung vertikaler Wickelspulen auf der Maschine ermöglicht
4. Das System kann Maschinenparameter für Produkte verschiedener Spezifikationen speichern und abrufen und so die Anforderungen der Kunden an automatisierte Produktion, Effizienzsteigerung und Qualitätssicherung erfüllen.
Spezifikation
|
Wicklungsdurchmesser |
Standard: Drahtdurchmesser kleiner oder gleich 30 mm², Verhältnis von Breite-zu-Dicke kleiner oder gleich 15-fach Der Draht hat eine maximale Breite von 15 mm und eine maximale Dicke von 2,5 mm. |
|
Maximale Spulenhöhe |
105 Millimeter |
|
Gehen |
11-kW-Transformator mit dreiphasigem 380-V-Eingang und 220-V-Ausgang |
|
Arbeitsluftdruck |
0,4–0,8 MPa/cm |
|
Feed-Line-Methode |
Künstliche Extraktion |
|
Maximale Wicklungszahl |
100T (Links- und Rechtslauf) |
|
Form des Produkts |
A〔Tap〕, E2〔Tap〕, D〔Tap〕, K〔Tap〕, einschichtige, mehrschichtige, kontinuierliche innere kreisförmige Spule |
|
Produktionseffizienz |
0~55 Stück/Min |
|
Maschinenabmessungen (Länge*Breite*Höhe) |
Abmessungen ca. 9400*1500*2000 mm, bei einem Gewicht von ca. 1650 kg. |
Herstellungsarten: Wickelform mit flachem Rundloch

IInstallationsgröße

Vorsichtsmaßnahmen und Wartung des Controllers
1. Vorsichtsmaßnahmen:
① Es ist strengstens verboten, in irgendeiner Weise gegen die Motoroberseite oder den Computerbildschirm zu stoßen oder damit zu kollidieren.
②. Überprüfen Sie vor dem Einschalten, ob die Stromversorgung korrekt ist.
③. Schmieren Sie die rotierenden und gleitenden Teile mit Motoröl.
④. Es ist strengstens verboten, dass Körperteile (Kleidung, Stoffreste) oder Werkzeuge mit den rotierenden Teilen der Maschine in Berührung kommen.
2. Schritte zur Maschineneinstellung:
①. Bestätigen Sie die Produktform und bereiten Sie die erforderliche Düse und Drahtdurchführungsdüse gemäß den Spezifikationen vor.
②. Einschalten. Nachdem der Bildschirm im Einzel-, Z--Achsen- oder manuellen Modus aktiviert wurde, drehen Sie vorsichtig das Handrad, um die Z--Achse in eine höhere Position anzuheben, und drücken Sie dann die Reset-Taste. Warten Sie, bis das Gerät automatisch zurückgesetzt wird, bevor Sie mit dem nächsten Schritt fortfahren.
③. Fädeln Sie den Draht ein, stellen Sie die Höhe des Drahtpressdreiecks und den Mittenversatz zwischen dem Drahtrillensitz und dem Drahtdurchmesser und der Wickelrichtung ein und installieren Sie die Düse.
④. Wählen Sie den geeigneten Schiebetisch basierend auf der Formsequenz des Produkts aus, konfigurieren Sie die Formvorrichtung und bearbeiten Sie das Programm (Informationen zum Programmiermodus finden Sie im Abschnitt zur Programmbearbeitung).
⑤. Wählen Sie für das zweite Bein je nach Form die passende Formlehre aus.
⑥. Wählen Sie für den ersten Fuß je nach Form die passende Formlehre aus.
3. Zylindereinstellung:
①. Wenn die Düse in die Nullposition zurückgesetzt wird, beendet der Drahtvorschub seinen Vorschubvorgang. Wenn sich die Düse zu drehen beginnt, zieht der Drahtpresszylinder die Spule nach dem Wickeln sofort zurück (hebt sie an) und senkt sie dann sofort wieder ab (der nachfolgende Zylindertakt wird anhand der Form des Teils bestimmt).
4. Temperaturregelung des Zinnofens:
①. Die Temperatur des Bleizinnofens wird im Allgemeinen auf 280 Grad ±10 Grad geregelt.
②. Die Temperatur des bleifreien Zinnofens wird im Allgemeinen auf 310 Grad ±10 Grad geregelt.
5. Zylinderruf-Programmiermodus:
①. Die Zylindernummerierung folgt einer Reihenfolge von links-nach-rechts, wobei 1 den offenen Zylinder und -1 den geschlossenen Zylinder angibt.
②. Die Reihenfolge ist 1, 2, 3, 4, 5. -1, -2, -3, -4, -5.
③. Der erste Zylinder ist der Drahtvorschubzylinder, der zweite ist der Drahtpresszylinder, der dritte ist der Zylinder für die Abisoliertiefe, der vierte ist der Zylinder für die Abisolierlänge und der fünfte ist der Zylinder zum Blasen der Haut.
④. Durch Vertauschen der Positionen der beiden Luftleitungen am Austauschzylinder kann der Zylinderprogrammierungsmodus geändert werden: 1 wird zu 1 und 1 wird zu 1.
⑤. Vor und nach der Programmbearbeitung im automatischen Abschalt- oder Reset-Modus: Drücken Sie die Zylindertaste-, wenn die Anzeigelampe aufleuchtet, und drücken Sie dann nacheinander 1, 2, 3, 4, 5, um die Position jedes Zylinders zu beobachten.
Sicherheitsüberlegungen
1. Öffnen Sie das Gehäuse nicht ohne Erlaubnis.
2. Wenn der Controller längere Zeit nicht verwendet wird, trennen Sie ihn von der Stromversorgung.
3. Es muss besonders darauf geachtet werden, dass kein Staub und Eisenpulver in die Steuerkammer gelangen.
4. Gehen Sie beim Transport vorsichtig vor, um eine Beschädigung des Controllers zu vermeiden.
Vorsichtsmaßnahmen für den korrekten Gebrauch;
Eine unsachgemäße Verwendung kann zu Fehlfunktionen führen und im schlimmsten Fall sogar zu Schäden am Controller führen.
Bitte beachten Sie daher die folgenden Vorsichtsmaßnahmen für den korrekten Gebrauch des Steuergeräts.
1. Stellen Sie sicher, dass das angeschlossene Netzteil den Spezifikationen entspricht, um ein Durchbrennen des Controllers zu verhindern.
2. Die Lebensdauer des Controllers wird erheblich von der Umgebungstemperatur beeinflusst. Wenn die Temperatur am Verarbeitungsort zu hoch ist, sollte die Installation durchgeführt werden.
Kühlventilator. Der Controller unterstützt einen Betriebstemperaturbereich von 0 Grad bis 60 Grad.
3. Vermeiden Sie den Einsatz in Umgebungen mit hohen Temperaturen, Feuchtigkeit, Staub oder korrosiven Gasen.
4. In Bereichen mit starken Vibrationen sollten zur Dämpfung Gummistoßdämpfer angebracht werden.
Vorsichtsmaßnahmen für Wartung und Inspektion
1. Vor der Durchführung von Wartungs- und Reparaturarbeiten am Controller sollte zunächst die Stromversorgung des Hauptstromkreises unterbrochen werden.
2. Um Unfälle zu vermeiden, muss der Bediener persönlich überprüfen, ob die Stromversorgung unterbrochen ist.
Überprüfen Sie Artikel und Zyklen
Führen Sie unter normalen Betriebsbedingungen (Umgebungsparameter: tägliche Durchschnittstemperatur 30 Grad, 80 % Auslastung, 12 Stunden täglicher Betrieb) Routineinspektionen und regelmäßige Kontrollen wie unten beschrieben durch.
Wartung mechanischer Teile
1. Tägliche Wartung:
①. Überprüfen Sie vor der täglichen Inbetriebnahme alle Maschinenkomponenten auf normalen Betrieb. Reinigen Sie die Oberfläche mit einer Gaspistole, wischen Sie die gleitenden Teile ab und tragen Sie Schmieröl auf.
②. Richten Sie beim Reinigen des Geräts die Luftpistole nicht auf die Lötoberfläche oder den Flussmittelbecher, um Verletzungen durch geschmolzenes Lot oder Flussmittelspritzer sowie Verbrühungen der Atemwege zu vermeiden.
③. Entfernen und recyceln Sie Zinnschlacke und Flussmittelrückstände rechtzeitig.
2. Regelmäßige Wartung:
①. Tragen Sie alle drei Monate mit einer Fettpresse Fett auf den Bereich der Fettdüse auf und achten Sie darauf, dass das Fett sauber aus dem Spalt austritt.
②. Temperaturkontrollanzeigen und Barometer müssen jährlich kalibriert werden, während mechanische Komponenten halbjährlich gewartet werden müssen. Eventuelle Anomalien sollten durch proaktive Wartung behoben werden.
③. Wenn die Maschine über einen längeren Zeitraum nicht verwendet wird, muss die Oberfläche gründlich gereinigt, geschmiert und mit einem wasserdichten Gummituch umwickelt werden, um das Eindringen von Feuchtigkeit und eine Kontamination der Oberfläche durch Staub zu verhindern.
Verpackung
Verpackungsmaterial: Karton/Holzkiste mit Schaumstoff im Inneren. 1. Allgemeine Verpackung (Papierkarton oder Plastiktüte): Verpacken Sie kleine Teile für die digitale CNC-Drahtspulenwickelmaschine mit Formular und Packpapier, um sicherzustellen, dass sie während des Transports nicht beschädigt werden.. 2.Holzkistenverpackung: Für größere digitale CNC-Drahtspulenwickelmaschinen haben wir einen speziell ausgebildeten Tischler, der die richtige Holzkiste mit exakter Dicke, Dichte und Länge anfertigt. Der Aufwärtspfeil ↑ ist auf der äußeren Holzkiste markiert. In die Holzkiste wird Puffermaterial eingelegt, um Risse und Stöße zu verhindern.


MarktBereich
Wir arbeiten eng mit Partnern in Südostasien, Europa, Amerika, Südamerika, Australien und Neuseeland zusammen, um lokale Vertriebs-, Support- und Serviceunterstützung für Spulenwickelmaschinen bereitzustellen.
Fabrik
KIOXIA LIGHT RING EQUIPMENT GROUP CO.,LTD wurde 1993 gegründet. ist ein renommierter Hersteller von Wickelmaschinen mit hervorragender Leistung sowie der dazugehörigen Produktion und Technologie. KIOXIA LIGHT RING bietet äußerst kostengünstige Fertigungslösungen für die Herstellung von gewickelten Komponenten aller Art wie Transformatoren, Drosseln usw.


Beliebte label: Vollautomatische Flachdraht-Rundlochwickelmaschine, China Vollautomatische Flachdraht-Rundlochwickelmaschine Hersteller, Lieferanten, Fabrik


